仕上げ工程の前で作業が待機
この例では、完了した作業が13:08〜14:16に仕上げ待ちになりました。
- 列の滞留
- 34分
- 搬送待ち
- 26分
- 再作業待ち
- 14分

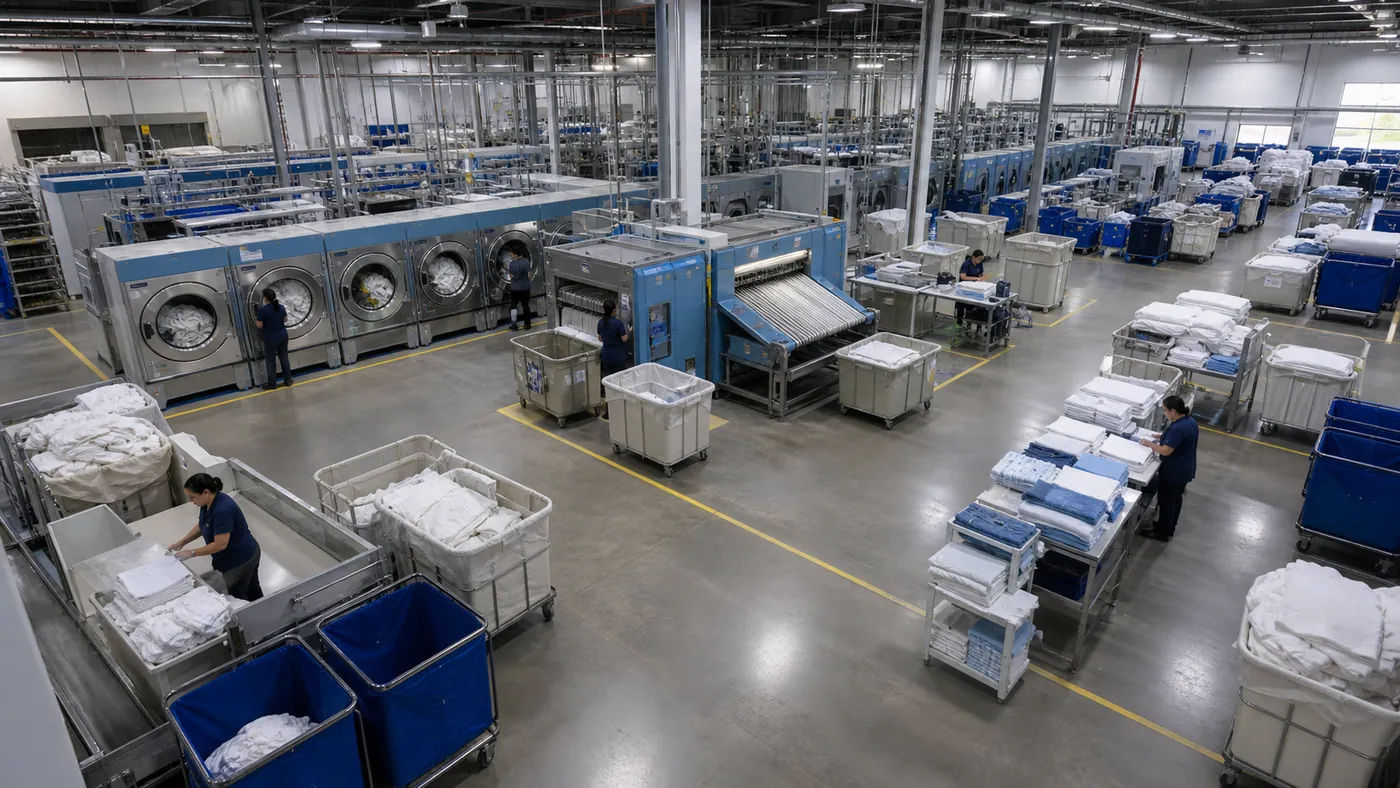
現場の課題
日次の生産量だけでは、どの工程で仕掛品が滞留し、どの受け渡しで時間を失ったのかが分かりません。作業・待機・搬送・完了を共通の基準で記録します。
Fortune AI プラットフォーム
現場の質問から対象時間帯とカメラ映像を確認し、次に対応する場所を判断します。
対象時間帯、カメラ映像、運用指標と次の対応を同じ画面で確認します。比較用の数値は目標例であり、測定実績ではありません。
測定から判断へ
工程間の待ち時間と映像を照合し、ラインバランスやシフト配置を見直します。
課題から運用判断へ
スワイプして4つのシナリオを見る
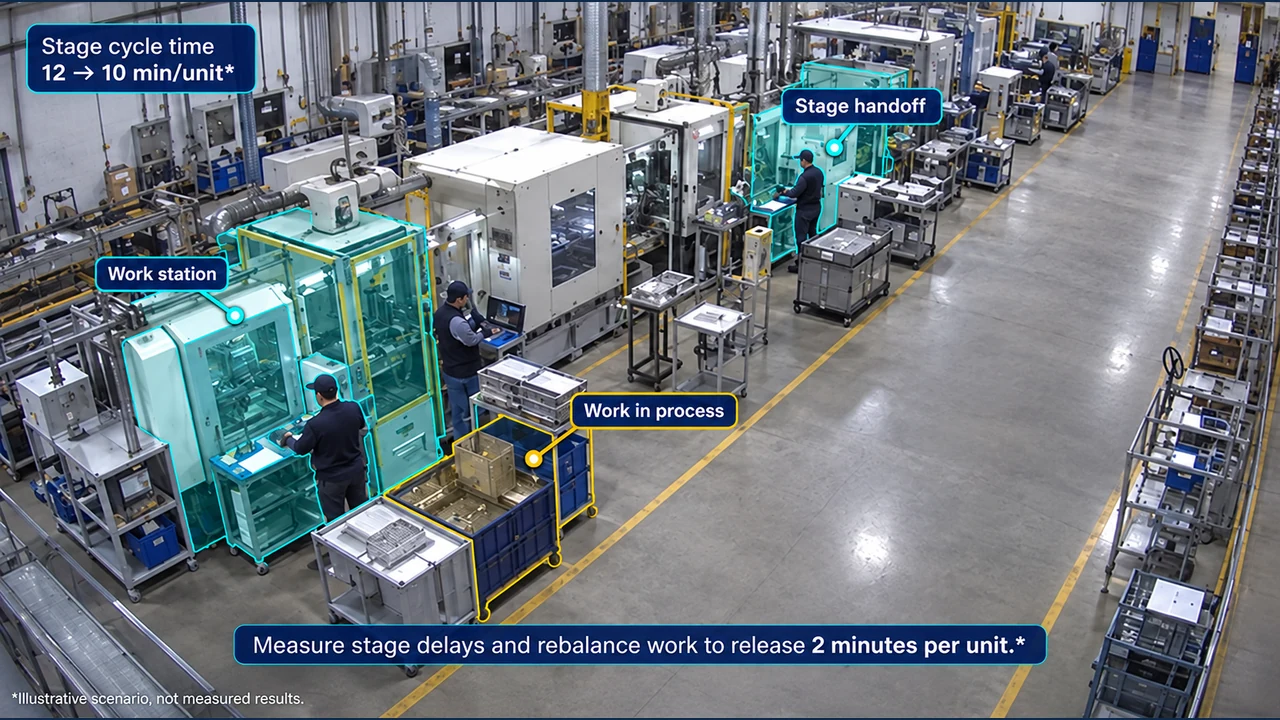 画像を拡大01
各工程の作業、待機、加工、完了までの時間を分けて測定します。
判断: ラインバランスやシフト配置を変更する前に、工程ごとの差を確認。
目標例(実績ではありません) · 12 から 10 分/個工程の遅れを測り、作業配分の見直しで1個あたり2分の短縮を目指します。例示であり測定実績ではありません。目標の達成と現場での検証が必要です。
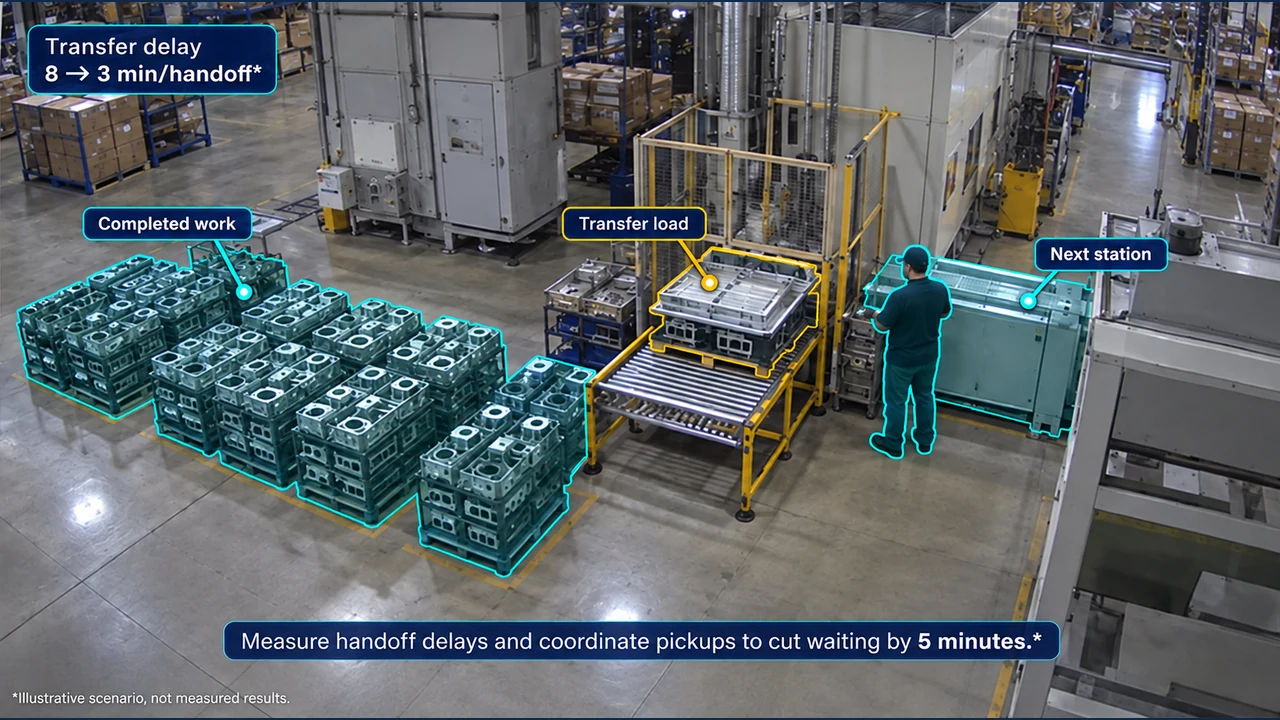 画像を拡大02
前工程が完了してから、次工程が始まるまでの時間を測定します。
判断: 完成した作業が次へ進まない受け渡し地点を特定。
目標例(実績ではありません) · 8 から 3 分/受け渡し受け渡しの遅れを測り、引き取りの調整で待機を5分短縮することを目指します。例示であり測定実績ではありません。目標の達成と現場での検証が必要です。
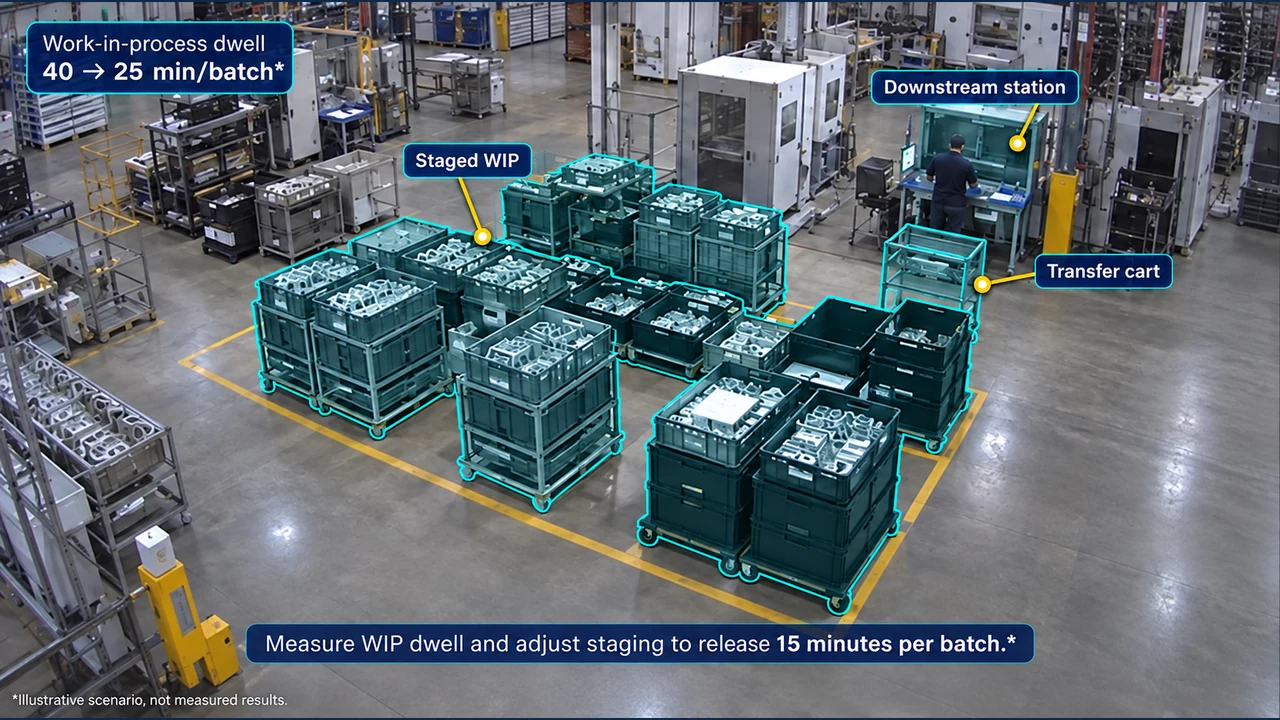 画像を拡大03
未完成品がどこに集まり、工程間にどれだけ留まるかを確認します。
判断: 繰り返し滞留する場所の仮置きルールを見直し。
目標例(実績ではありません) · 40 から 25 分/バッチ仕掛品の滞留を測り、仮置きの見直しで1バッチあたり15分の短縮を目指します。例示であり測定実績ではありません。目標の達成と現場での検証が必要です。
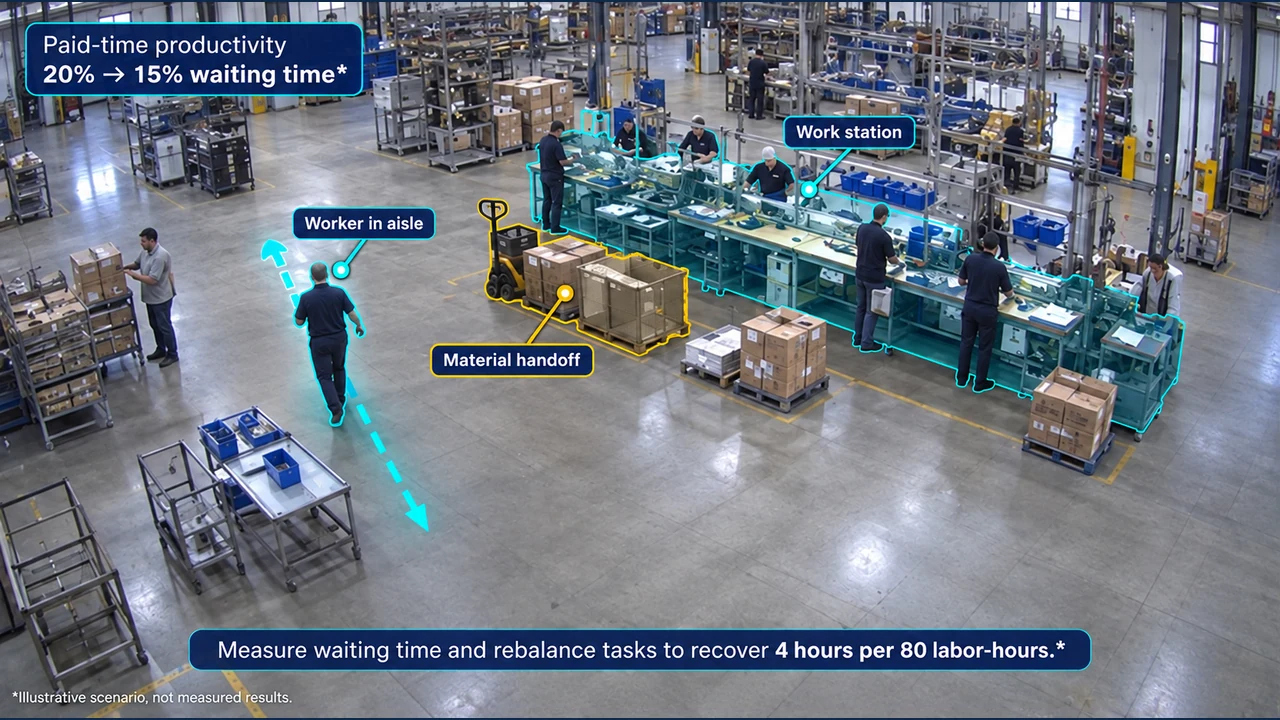 画像を拡大04
同じ稼働時間帯の完成数量と労働時間を比較します。
判断: 待機、歩行、作業の停滞に使われた時間を確認。
目標例(実績ではありません) · 20% から 15% 待機時間待機時間を測り、作業の再配分で80人時あたり4人時の回復を目指します。例示であり測定実績ではありません。目標の達成と現場での検証が必要です。
FAQ
生産オペレーション向けの測定方法、連携、現場での導入条件。
現場の条件を相談する共通FAQ・他の業界を見る(英語)目に見える処理時間と工程間の待ち時間を分け、決めた計数地点の完了数と搬送間隔を比較します。Fortune AIの根拠映像で、処理の遅さと次工程への引き渡し待ちを区別できます。
確認する指標工程・同条件シフト別の完了数と搬送待ち時間。
工程直前で繰り返す滞留と後工程の稼働状況を確認し、一度だけの長い停止ではなく反復する待ちを優先します。原因を判断する前に、材料や保全の状況を担当者に確認します。
確認する指標反復する待ち時間、後工程の稼働状況、影響した生産時間帯。
数量の定義、製品構成、シフト時間をそろえ、変更前後を同じ地点で計数します。段取り替えや欠落映像を記録し、動きが増えたことと完成数量の増加を区別します。
確認する指標観測した生産時間あたりの数量。対象外時間とサンプル数も報告します。
作業・待機・搬送・完了の定義と対象時間を現場と合意し、映像で検証します。人員と生産量の比較には、対応する勤務・生産記録が必要です。