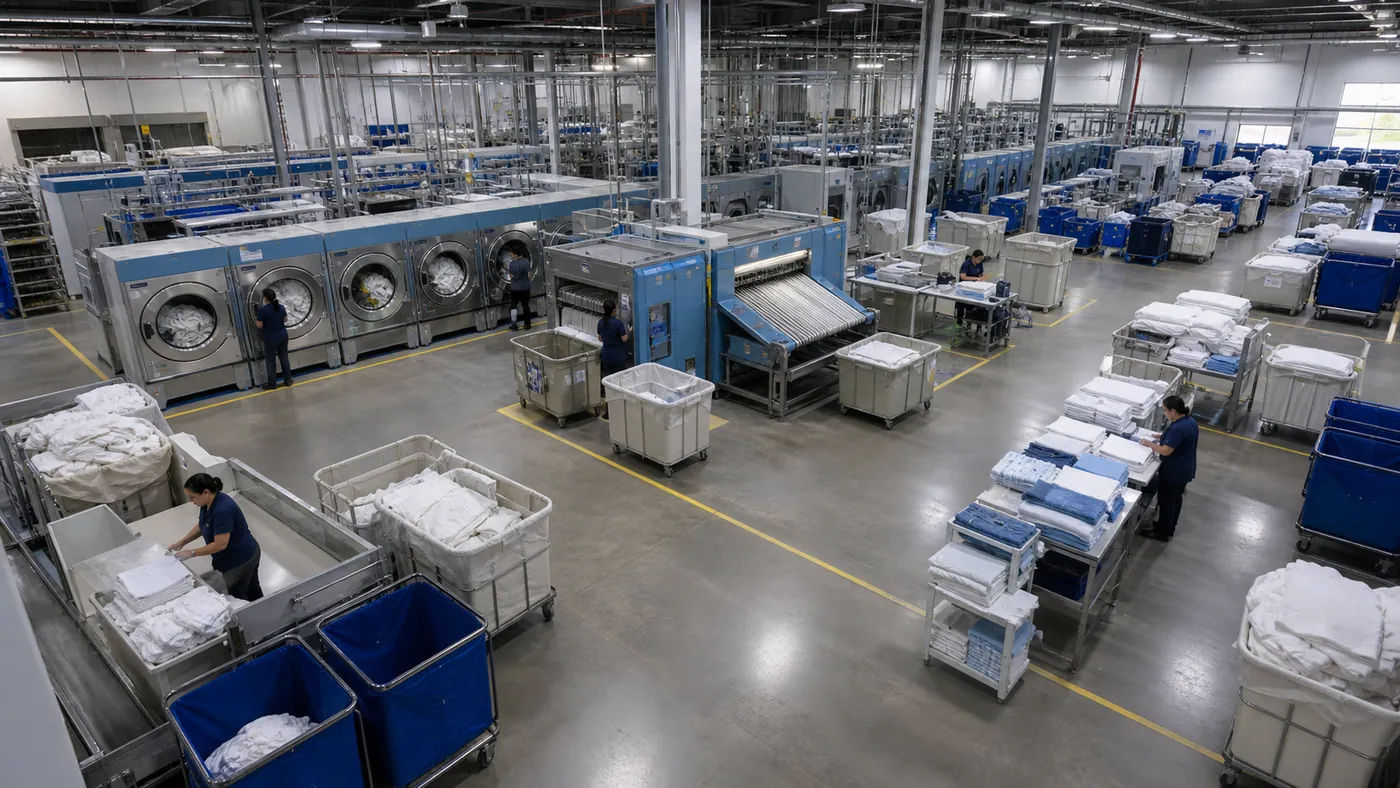
セルBは各サイクル完了後に待機
この例では、完了後に遅れが始まり、次工程の準備が整うと解消します。
- 反復事象
- 8
- 遅延の中央値
- 6分
- 回復時間
- 14分

現場の課題
生産が目標を下回っても、処理そのものが遅いのか、材料の受け渡しが遅いのかは日次集計では分かりません。工程の完了から次サイクルの開始までを追います。
Fortune AI プラットフォーム
現場の質問から対象時間帯とカメラ映像を確認し、次に対応する場所を判断します。
対象時間帯、カメラ映像、運用指標と次の対応を同じ画面で確認します。比較用の数値は目標例であり、測定実績ではありません。
測定から判断へ
目標や人員を変える前に、流れを妨げている工程と材料供給を確認します。
課題から運用判断へ
スワイプして4つのシナリオを見る
 画像を拡大01
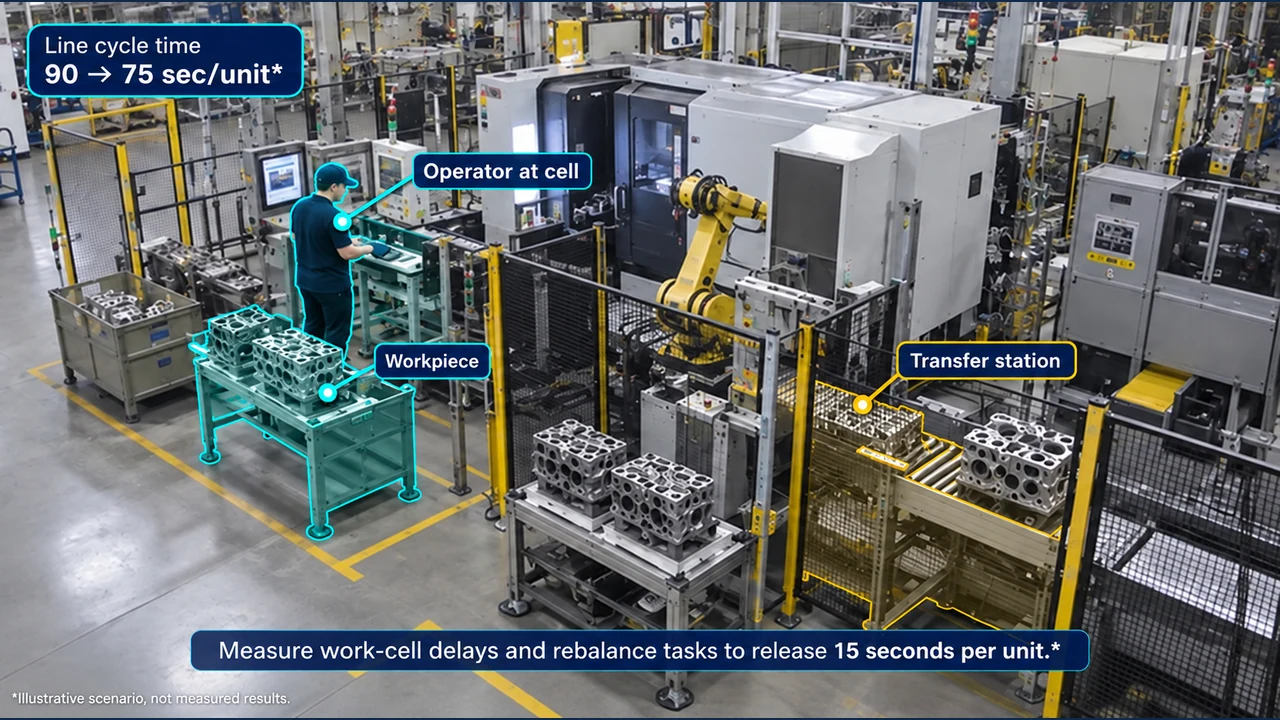
作業、待機、停滞、段取り替え、回復を作業セルごとに分けます。
判断: 目標や人員配置を変える前に実際のサイクルを比較。
目標例(実績ではありません) · 90 から 75 秒/個作業セルの遅れを測り、作業配分の見直しで1個あたり15秒の短縮を目指します。例示であり測定実績ではありません。目標の達成と現場での検証が必要です。
 画像を拡大02
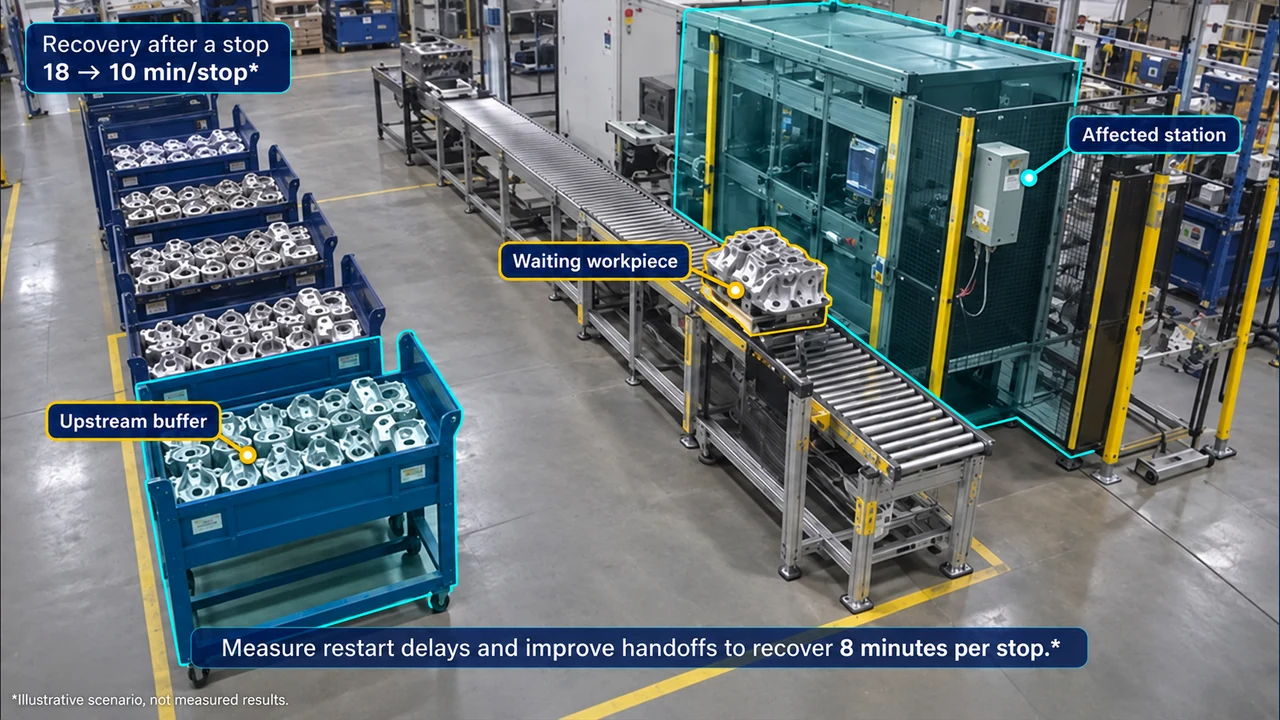
遅れの始点、継続時間、流れが戻った時点を確認します。
判断: 停止後の回復を制約する工程に改善を集中。
目標例(実績ではありません) · 18 から 10 分/停止再稼働の遅れを測り、受け渡しの改善で停止1回あたり8分の回復を目指します。例示であり測定実績ではありません。目標の達成と現場での検証が必要です。
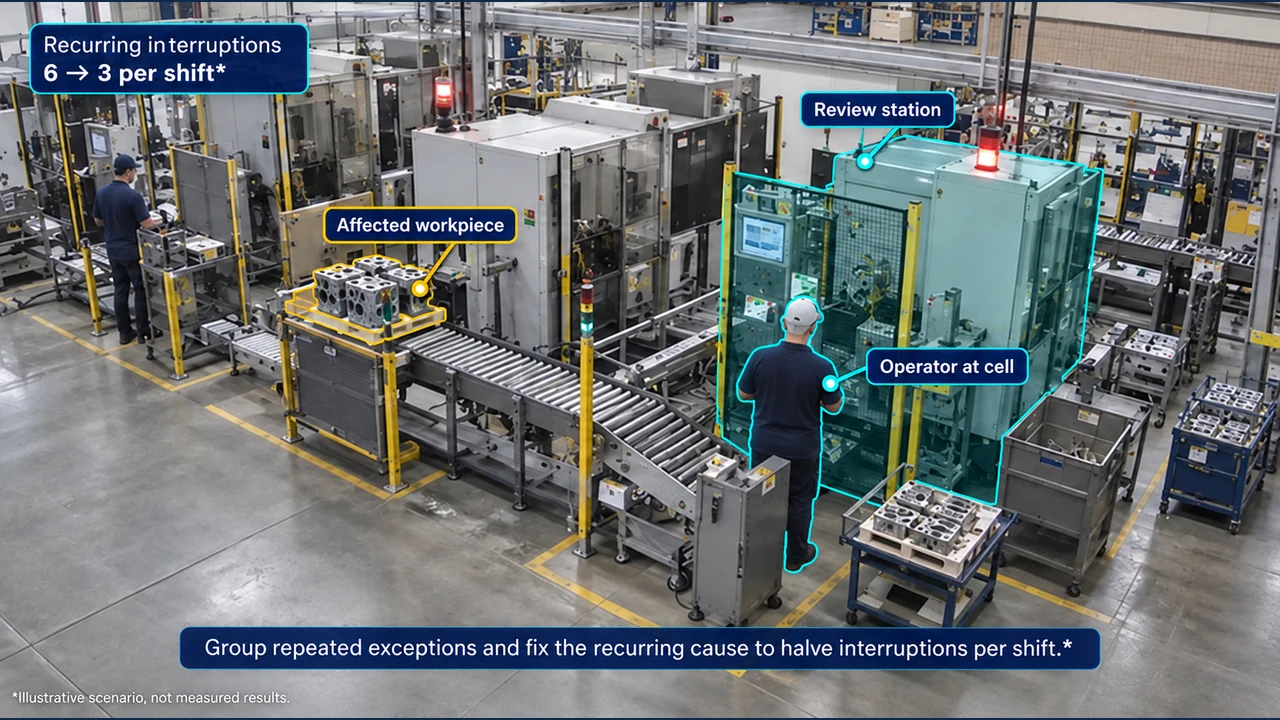 画像を拡大03
工程、時間帯、シフトごとに反復する状態をまとめます。
判断: 単発の事象と、工程設計の見直しが必要な事象を区別。
目標例(実績ではありません) · 6 から 3 回/シフト繰り返す停止を整理し、原因の改善でシフトあたりの中断を6回から3回に減らすことを目指します。例示であり測定実績ではありません。目標の達成と現場での検証が必要です。
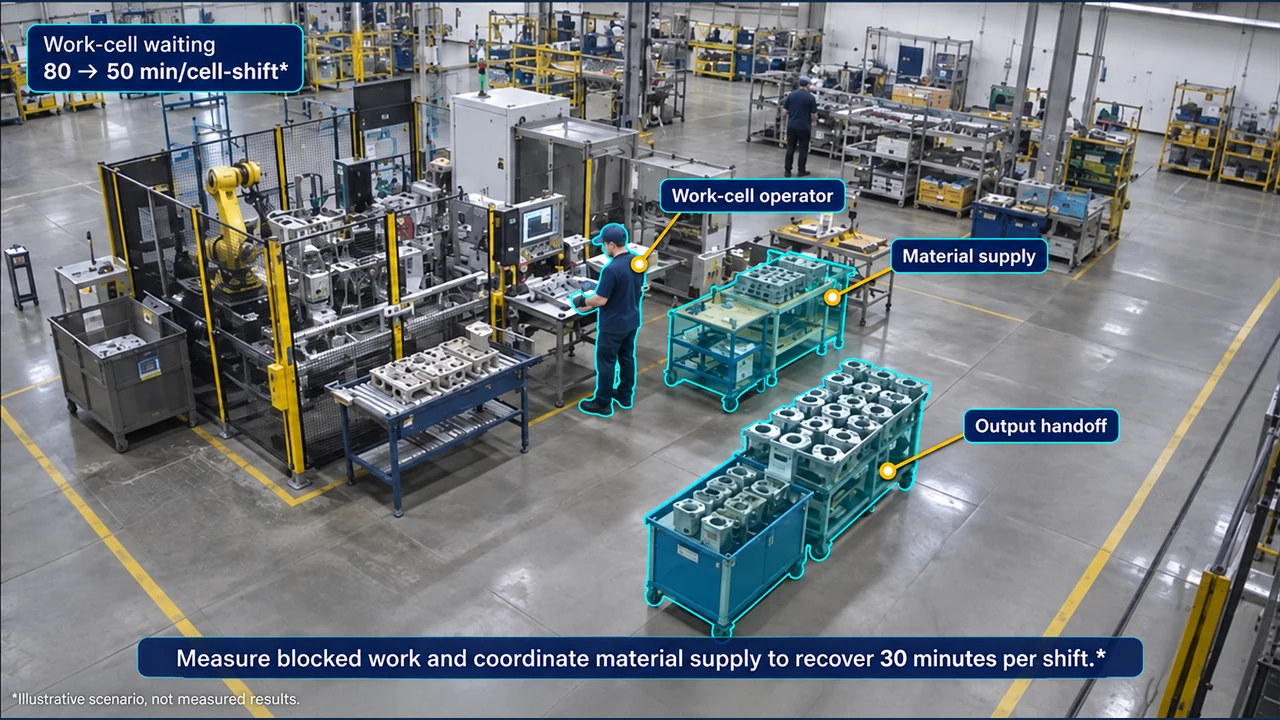 画像を拡大04
同じセルの労働時間と完成数量を比較します。
判断: 標準工数を変える前に、待機と停滞を確認。
目標例(実績ではありません) · 80 から 50 分/セル・シフト作業の停滞を測り、材料供給の調整でシフトあたり30分の回復を目指します。例示であり測定実績ではありません。目標の達成と現場での検証が必要です。
FAQ
製造向けの測定方法、連携、現場での導入条件。
現場の条件を相談する共通FAQ・他の業界を見る(英語)反復作業の開始と終了を映像上で定義し、同じ製品群の処理・待機・搬送時間を比較します。対応映像で変動を確認しますが、映像だけで機械状態や品質を確定しません。
確認する指標サイクル時間の中央値・90パーセンタイル。不完全なサイクルは別集計します。
映像上の稼働・停止状態を合意し、繰り返す停止時間を保全・生産記録と確認します。物体が静止しているという観測だけで故障を診断しません。
確認する指標作業セルの観測時間あたりの停止回数と停止分数。
映像は作業や材料の引き渡し、PLC・MES・品質記録は設備状態、良品、不良品の確認に使います。統合前に時刻とIDをそろえ、映像の計数だけを完全なOEEと表示しません。
確認する指標照合できたサイクルと未照合記録。各指標のデータ元を明示します。
測定する工程、稼働状態、時間帯、判定基準を現場と合意します。複数工程間の流れは、生産オペレーションの測定と組み合わせて確認します。